


Táthú tíotáiniam i malartóir teasa
Príomhchodanna le haghaidh táthú tíotáiniam:
1. Sreang táthú tíotáiniam 1.6/2.4/3.2mm
2. Glanadh chun láithreacht neamhíonachtaí a sheachaint
3. Cosaint gáis táimhe
4. Cigireacht neamh-millteach
Réamhrá Táirgí
Tá ról ríthábhachtach ag táthú i ndéantúsaíocht malartóirí teasa tíotáiniam. Úsáidtear teicnící táthú tíotáiniam chun na comhpháirteanna éagsúla de malartóir teasa a cheangal le chéile, mar shampla na feadáin, plátaí agus feistis tíotáiniam. Is iad na teicnící táthú is coitianta a úsáidtear le haghaidh malartóirí teasa tíotáiniam ná táthú TIG (Tungstain Inert Gas), táthú stua plasma, agus táthú beam leictreon.
Is é táthú TIG an teicníc táthú is coitianta a úsáidtear le haghaidh malartóirí teasa tíotáiniam. Úsáideann an teicníc táthú seo leictreoid tungstain neamh-inchaite chun an stua a tháirgeadh, a leánn an bonnmhiotal agus an sreang filler, rud a chruthaíonn comhleá eatarthu. Is gnách go mbíonn an sreang filler a úsáidtear i dtáthú TIG den ghrád céanna tíotáiniam agus an bonnmhiotal chun a chinntiú go bhfuil comhpháirteach láidir agus resistant creimeadh. Soláthraíonn táthú TIG sár-smacht ar an bpróiseas táthúcháin agus táirgeann sé táthaithe ar ardchaighdeán gan mórán saobhadh.
Anailís
1. Tionchar truaillithe gáis agus eisíontais ar fheidhmíocht táthú
1.1. Is é tionchar na hidrigine an fachtóir is tromchúisí a dhéanann difear d'airíonna meicniúla tíotáiniam i measc neamhíonachtaí gáis. Tá an tionchar is suntasaí ag an athrú ar ábhar hidrigine an weld ar fheidhmíocht tionchair an weld. Is é an chúis is mó ná go méadaíonn an méadú ar an méid buama hidrigine sa weld an méid flake nó snáthaid-cosúil le TiH2 deascadh sa weld. Tá neart an-íseal ag TiH2, rud a laghdaíonn go mór feidhmíocht tionchair an weld. Tabhair aird ar úsáid leictreoid nó sreang hidrigine íseal agus tú ag táthú.
1.2. Tionchar ocsaigine. Tá tuaslagthacht ard ag ocsaigin sa dá chéim agus de tíotáiniam, agus féadann sé céimeanna réitigh soladacha interstitial a fhoirmiú, rud a fhágann go bhfuil saobhadh tromchúiseach ar an gcéim laitíse, rud a fhágann go dtiocfaidh méadú ar chruas agus neart cóimhiotail tíotáiniam agus tíotáiniam, ach laghdú suntasach ar phlaisteacht. D'fhonn feidhmíocht na n-alt táthú a áirithiú, chomh maith le cosc a chur ar ocsaídiú an seam táthú agus an crios a bhfuil tionchar aige ar theas táthú le linn an phróisis táthú, ba cheart go mbeadh an cion ocsaigine sa bhunmhiotal agus sa sreang táthú teoranta freisin.
1.3. Tionchar nítrigine. Ag teocht ard os cionn 700 céim, imoibríonn nítrigine agus tíotáiniam go foréigneach chun nítríde tíotáiniam brittle agus crua (TiN) a fhoirmiú, agus tá an méid saobhadh laitíse de bharr foirmiú tuaslagán soladach interstitial idir nítrigin agus tíotáiniam níos tromchúisí ná mar a dhéantar de bharr ionsú ocsaigine. Dá bhrí sin, tá nítrigin níos suntasaí ná ocsaigin maidir le feabhas a chur ar neart teanntachta agus cruas welds cóimhiotail tíotáiniam agus tíotáiniam, agus airíonna plaisteacha welds a laghdú.
1.4. Tionchar carbóin. Is comh-eisíontas é carbóin freisin i gcóimhiotail tíotáiniam agus tíotáiniam. Léiríonn turgnaimh, nuair a bhíonn an t-ábhar carbóin 0.13%, go bhfuil an carbóin domhain i tíotáiniam, tá an neart táthú feabhsaithe, agus laghdaítear an plasticity, ach níl sé chomh láidir le ocsaigin agus nítrigin. Mar sin féin, nuair a mhéadaítear an t-ábhar carbóin sa táthú a thuilleadh, tá an chuma ar an táthú glan-cosúil le TIC, a mhéadaíonn an méid de réir mar a mhéadaítear an cion carbóin, ionas go laghdaítear plaisteacht an táthú go géar, agus go bhfuil seans maith go dtiocfaidh scoilteanna faoi ghníomh an strus táthúcháin. Dá bhrí sin, ní rachaidh cion carbóin an bonn-mhiotail tíotáiniam agus cóimhiotal tíotáiniam thar 0.1%, agus ní bheidh cion carbóin an weld níos mó ná cion carbóin an bonn-mhiotail.
2. Fadhb crack comhpháirteach táthaithe
Nuair a bhíonn cóimhiotail tíotáiniam agus tíotáiniam á dtáthú, d'fhéadfadh scoilteanna fuar a bheith le feiceáil sa chrios buailte teasa, arb iad is sainairíonna é scoilteanna a tharlaíonn roinnt uaireanta an chloig nó níos faide tar éis an táthú, ar a dtugtar scoilteadh moillithe freisin. Tá sé léirithe ag staidéir go bhfuil baint ag an gcineál seo crack le scaipeadh hidrigine le linn an phróisis táthúcháin. Le linn an phróisis táthúcháin, idirleatatear hidrigin ón linn leáite teocht ard go dtí an crios a bhfuil tionchar aige ar theocht íseal. Méadaíonn an méadú ar an gcion hidrigine an méid TiH2 deasctha sa chrios seo, rud a mhéadaíonn brittleness an limistéir a bhfuil tionchar aige air. Ina theannta sin, cuireann an leathnú toirte le linn deascadh hidrídí strus struchtúrach níos mó. , Mar aon le idirleathadh agus carnadh na n-adamh hidrigine go dtí na codanna ard-strus den réigiún, rud a fhágann go gcruthófar scoilteanna. Is é an modh chun cosc a chur ar an gcineál seo scoilteadh mhoillithe go príomha ná an fhoinse hidrigine sa chomhpháirteach táthaithe a laghdú, agus cóireáil folúsach annealaithe a dhéanamh más gá.
3. Roghnú modh táthú
Dearadh feadán tíotáiniam GR2 agus bileog feadán le leathnú neart agus táthú séalaithe. Nuair a bhíonn cóimhiotail tíotáiniam agus tíotáiniam á tháthú, nuair a bhíonn an teocht idir 500 céim agus 700 céim, tá sé éasca ocsaigin, hidrigin agus nítrigin a ionsú san aer, rud a chuireann isteach go mór ar cháilíocht an táthú. Tá an stua táthú stua argón cosanta agus fuaraithe ag an sreabhadh gáis argón, tá an teas stua sách comhchruinnithe, tá an dlús reatha ard, tá an crios tionchar teasa beag, agus tá an caighdeán táthú ard. Mar gheall ar airíonna fisiceacha agus ceimiceacha speisialta tíotáiniam, in éineacht le trealamh agus coinníollacha comhshaoil ár gcuideachta, an uair seo úsáidimid táthú stua argón tungstain uathoibríoch chun an feadán malartaithe teasa tíotáiniam agus an leathán feadáin a tháthú.
4. Iniúchadh pláta samplach
Amharciniúchadh. Ba cheart go ndéanfaí iniúchadh 100% ar dhromchla an chrios táthaithe agus teasa le gloine formhéadúcháin 10 n-uaire. Níor cheart go mbeadh lochtanna cosúil le scoilteanna, neamhleáite, pores, foghearrtháin, cráitéir stua, cuimsiú agus spásairí i dtorthaí na cigireachta amhairc agus na tástála neamh-millteach. Níor cheart go mbeadh aon lochtanna taobh amuigh den weld Tá pointí stua. Níor cheart go mbeadh aon dath ocsaídithe ar an dromchla (ní cheadaítear ach airgead bán agus buí éadrom). Tar éis iniúchta, níor aimsíodh aon scoilteanna, phiocháin, easpa comhleá agus lochtanna eile ar dhromchla an táthú, bhí dath an dromchla airgid bán, agus bhí an t-iniúchadh cuma cáilithe.
5. Seomra séalaithe le haghaidh táthú
Mar gheall ar nádúr speisialta tíotáiniam, níor cheart gannmheas a dhéanamh ar thionchar luas na gaoithe, teocht, taise, deannaigh agus fachtóirí comhshaoil eile ar cháilíocht táthú. D'fhonn an timpeallacht táthú a áirithiú, tá seomra táthú séalaithe 30m2 (5mx6m) tógtha againn atá sách scoite ón domhan lasmuigh. Coinnigh an teocht thart ar 25 céim agus an taiseachas coibhneasta níos lú ná 60%. Déantar cáilíocht táthú an phíosa tástála agus táthú an táirge sa seomra séalaithe cruthúnas gaoithe agus deannaigh. (1) Ba chóir oiriúntóirí aer, dí-humidifitheoirí, folúsghlantóirí agus lucht leanúna sceite a shuiteáil sa seomra séalaithe. Ba chóir go mbeadh an solas faoi dhíon leordhóthanach, agus ba chóir go mbeadh an talamh cothrom, glan agus glan; (2) Ba cheart bearta um chosc dóiteáin agus pasáistí sábháilte a mheas sa seomra séalaithe; (3) Táthairí le linn táthú Caith éadaí oibre glana agus caith lámhainní poileistear íonghlana díghrádaithe.
6. Bunriachtanais do dhaoine, meaisíní agus ábhair sa táthú
6.1. Ceanglais phearsanra. (1) Ba cheart go mbeadh cáilíochtaí comhfhreagracha ag teicneoirí táthú, cigirí cáilíochta táthú agus pearsanra iniúchta agus tástála táthú; (2) Ba cheart do gach welder a ghlacann páirt sa táthú dul trí theoiric agus oibriú praiticiúil táthú soghluaiste d'aon ghrád de chóimhiotal tíotáiniam agus tíotáiniam Ní féidir ach amháin tar éis oiliúint scileanna agus scrúduithe cáilithe táthú feadáin malartaithe teasa tíotáiniam agus leatháin feadáin a dhéanamh. Agus is gá máistreacht a fháil ar an eolas bunúsach seo a leanas: a. Eolas bunúsach ar ábhair miotail tíotáiniam; b. Eolas bunúsach ar ábhair táthú (argón) agus a úsáid; c. Eolas bunúsach ar phróiseas táthú agus eolas gairmiúil ar tháthú tíotáiniam; d. Cúiseanna Coitianta, guaiseacha, bearta um chosc agus cóireáil lochtanna táthú; e. Eolas bunúsach ar chineálacha, úsáid agus cothabháil trealaimh táthú leatháin fheadáin agus ionstraimí tomhais.
6.2. Ceanglais maidir le meaisín táthú stua argón tungstain uathoibríoch do leathán feadáin. (1) Tá an tréith stua cobhsaí; (2) Tá an coigeartú reatha solúbtha agus áisiúil, agus tá dea-atrialltacht próisis aige; (3) Tá an actuator meicniúil solúbtha i bhfeidhm agus éasca a shuiteáil; (4) Tá soláthar aeir curtha chun cinn aige, stop aeir moillithe, cuisle, adhaint stua neamhtheagmhála agus feidhm maolaithe reatha.
7. Ullmhú roimh bhileog feadán táthú
(1) Ba chóir go leanfadh táthairí feadáin go docht leis na rialacháin um phróiseas táthú; (2) Is é 0.1 ~ 0.15mm an bhearna idir méid slat suite lár an welder agus trastomhas istigh an poll feadán leathnaithe, agus ní chroith an próiseas táthú; (3) Cruth próiseála leictreoid tungstain, foirm comhpháirteach Táthú, leagan leictreoid tungstain. (4) Nuair a bhíonn an leictreoid tungstain á shuiteáil, ba chóir go mbeadh an leictreoid tungstain i lár nozzle an gunna táthú agus ní mór é a skewed; (5) Nuair a bhíonn tú ag táthú, tabhair aird i gcónaí ar chruth barr an tslat tungstain. Má éiríonn barr an leictreoid tungstain cruinn, athrófar treo an stua. Níl an seam táthú réidh agus tá burrs ann, agus ba cheart an leictreoid tungstain a athsholáthar ag an am seo; (6) Tá sé cosc dian an píopa a leathnú nó a ghearradh nuair a bhíonn sé ag táthú ar thaobh amháin agus ar an taobh eile chun cáilíocht an táthú a chinntiú. Nuair a bhíonn sé ag táthú ar an dá thaobh, ní cheadaítear feadán tíotáiniam a tháthú ag an am céanna. (7) Ba chóir táthú léim a úsáid nuair a bhíonn sé ag táthú, agus ba chóir go mbeadh an táthú as a chéile ó bhun go barr. (8) Ba chóir go mbeadh dromchla an táthaithe aonfhoirmeach, álainn agus scála éisc. Níor chóir go mbeadh an t-athneartú táthú níos mó ná 0.5mm, agus ba chóir go mbeadh an leithead weld 2-2.5mm; (9) Ní cheadaítear go mbeadh lochtanna ar dhromchla an weld, mar shampla scoilteanna, pores, easpa comhleá, agus fritháireamh; (10) Ba chóir go mbeadh dromchla an táthaithe airgid. Ní cheadaítear bán nó buí éadrom, corcra, gorm, liath, etc.
8. Tástáil neamh-millteach ar dhromchla táthaithe leatháin feadáin
Tar éis don dromchla táthú an t-iniúchadh amhairc a rith, déanfar an t-iniúchadh dathúcháin.
9. tástáil hidreastatach
Tar éis don tástáil neamh-millteach na ceanglais cháilíochta a chomhlíonadh, déantar an tionól. Tar éis an tionól a bheith críochnaithe, déantar an tástáil hiodrálacha. Ní aimsítear go bhfuil sceitheadh sa tástáil hiodrálach ar tháthú an fheadáin mhalartaithe teasa agus an leatháin feadáin.
Táthú tíotáiniam i malartóir teasa
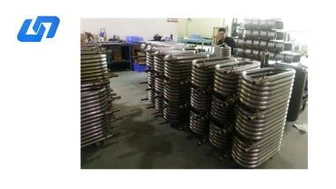
Úsáidtear táirgí táthú tíotáiniam go forleathan i malartóirí teasa mar gheall ar a fhriotaíocht creimeadh den scoth, a gcóimheas ard-neart go dtí-, agus cumas chun teochtaí arda a sheasamh. Seo roinnt samplaí:
Feadáin tíotáiniam: Úsáidtear feadáin tíotáiniam go coitianta i malartóirí teasa mar gheall ar a bhfriotaíocht creimeadh den scoth, fiú i dtimpeallachtaí an-ionsaitheach. Mar gheall ar an gcóimheas ard-neart le meáchan tíotáiniam is ábhar idéalach é le húsáid i bhfeadáin malartóra teasa.
Plátaí tíotáiniam: Úsáidtear plátaí tíotáiniam i malartóirí teasa pláta, is malartóirí teasa an-éifeachtach iad a úsáideann sraith de phlátaí tanaí, rocach chun teas a aistriú idir dhá sreabhán. Méadaíonn na corrugations sna plátaí an t-achar dromchla, rud a fheabhsaíonn an próiseas aistrithe teasa.
Táthaithe tíotáiniam: Úsáidtear welds tíotáiniam chun na comhpháirteanna éagsúla de mhalartóir teasa a cheangal, lena n-áirítear na feadáin, na plátaí agus na feistis. Cinntíonn na teicnící táthú speisialaithe a úsáidtear chun tíotáiniam a tháthú sláine an táthú agus friotaíocht creimeadh an chomhpháirteach.
Feistis tíotáiniam: Úsáidtear feistis tíotáiniam chun na comhpháirteanna éagsúla de malartóir teasa a nascadh, lena n-áirítear na feadáin agus na plátaí. Cinntíonn friotaíocht creimeadh tíotáiniam marthanacht agus fad saoil na bhfeisteas, fiú i dtimpeallachtaí an-chreimneach.
Clibeanna Te:
B’fhéidir gur mhaith leat freisin




Glaoigh Linn
